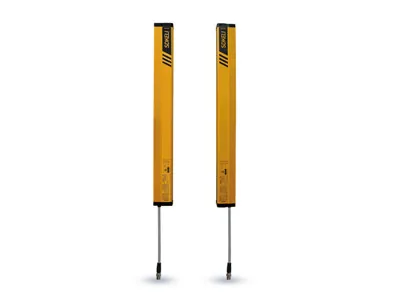
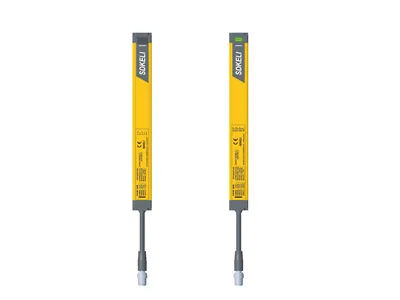
Na zona de prensagem o risco é esmagamento e amputação de dedos e mãos. A NR-12 trata prensas no Anexo VIII e lista, para a zona de prensagem, três caminhos: enclausuramento com proteção fixa ou móvel intertravada, ferramenta fechada, ou cortina de luz Tipo 4 com redundância e autoteste, monitorada por interface de segurança, dimensionada pelo Anexo I e conjugada com comando bimanual (Anexo VIII, item 2.1, alínea c). O sistema com cortina e o intertravamento devem ser de categoria 4 pela ABNT NBR 14153 (item 2.1.3). Em prensa excêntrica de engate por chaveta ou de ciclo completo e em prensa de fricção com fuso, a cortina não é caminho: só enclausuramento ou ferramenta fechada (item 2.2). E onde não se garante a parada segura do martelo, a NR proíbe a cortina na zona de prensagem (item 2.8.2).
Por que a solução comum falha
O erro mais comum é tratar o tempo de resposta da cortina como se fosse o tempo total: quem domina a conta é a parada do martelo, que inclui relé, contator, válvula e inércia, e só se conhece medindo. O segundo é ligar a cortina a um CLP comum, sem a interface monitorada que o item 2.1 pede. O terceiro passa despercebido: cortina longa e de resolução fina responde mais devagar. Na CT6 de 14 mm o tempo máximo publicado vai de 15 ms (232 mm de altura) a 147 ms (2872 mm), então escolher pela altura sem ler o tempo muda a distância. Por fim, sobra espaço entre o plano de detecção e a mesa, onde o operador fica sem ser detectado: é a zona morta que o Anexo I, item A 1.2, não admite.
O que resolve
Cortina vertical Tipo 4 no acesso frontal, instalada na distância S calculada, com cortina horizontal complementar quando sobrar espaço entre o plano vertical e a ferramenta. É o arranjo em L do exemplo resolvido do Manual de Aplicação da NR-12: vertical de 14 mm e horizontal de 30 mm, com laterais e traseira fechadas por proteção fixa dimensionada pela ABNT NBR ISO 13857:2021. Candidatas SDKELI: CT6, CT4 e SMT1 (14, 30 ou 46 mm, duas saídas OSSD PNP, PL e declarado) ou KS06G e KS06 quando a resolução de 18 mm basta. A interface monitorada: CSRM tipo B para cortina com saídas em transistor; CSRM tipo C para a KS06, que entrega um sinal pulsado de 4 kHz e não tem OSSD próprio; ou o SPC quando a prensa concentra cortina, bimanual, emergência, portas e monitoramento de válvula. O bimanual pode ir num CSRM tipo D, que o fabricante declara rejeitar acionamentos com assimetria acima de 0,5 s, o mesmo limite do item 12.4.3. A realimentação (EDM) fecha com os contatos NF dos contatores ou da válvula, e a válvula de segurança do comando também é categoria 4 (itens 2.4 e 2.5).
Exemplo resolvido
A conta, passo a passo
Fórmula (NR-12, Anexo I, item A): S = K × T + C. Dados: CT6 de 14 mm e 912 mm de altura (linha 0912P14 da tabela do fabricante), tempo de resposta máximo de 49 ms; tempo de parada medido da comutação da saída da cortina até a parada do martelo, 0,327 s, que é a média dos 10 ensaios do exemplo resolvido do Manual de Aplicação e já inclui interface, válvula e inércia; C = 0, porque a resolução é de até 14 mm (Quadro I). Passo 1: T = 0,049 + 0,327 = 0,376 s. Passo 2: com K = 2000 mm/s, S = 2000 × 0,376 = 752 mm, acima de 500 mm. Passo 3: refaz com K = 1600 mm/s, S = 1600 × 0,376 = 601,6 mm, acima do piso de 500 mm. Resultado: S de pelo menos 602 mm. A altura de 912 mm cobre a abertura de 850 mm do mesmo exemplo, se posicionada sobre ela. Comparação com a mesma parada: KS06G de 18 mm (20 ms, valor conservador do manual; C = 80 mm): T = 0,347 s; 1600 × 0,347 + 80 = 635,2 mm, ou seja, 636 mm. CT6 de 30 mm e 912 mm (19 ms, C = 130 mm): T = 0,346 s; 1600 × 0,346 + 130 = 683,6 mm. A cortina mais rápida termina mais longe, porque o C do Quadro I pesa mais que os milissegundos. Resolução necessária: 14 mm se a apreciação pedir proteção de dedo. Exemplo didático: o projeto exige o tempo total do sistema de comando, medido na máquina, e a validação do responsável técnico.
KS06M: Declara Tipo 4, mas não publica categoria, PL nem PFHd: sem esses dados não se demonstra a categoria 4 que o item 2.1.3 exige do sistema.
LCSII: Cortina de automação: não declara Tipo, categoria nem PL. Não protege pessoas.
LCS3: Cortina de automação: não declara Tipo, categoria nem PL. Não protege pessoas.
KLM: Scanner Tipo 3, PL d: o Anexo VIII pede cortina Tipo 4 na zona de prensagem, e o glossário da NR-12 limita o scanner a PL d. O mesmo vale para KLMs e LSPDmini.
CPSII: Lê a KS06, mas o fabricante não declara Categoria nem PL do controlador, e o tempo de resposta (< 18 ms) só aparece no folheto KS06 e no catálogo geral, sem dizer se inclui a cortina: sem esses dados não se demonstra a categoria 4 que o item 2.1.3 exige. O mesmo vale para CQ2, CQ3 e CPSIII; confirme com a LRI.
CG: Converte saída PNP ou NPN em contato de relé, mas o fabricante não declara categoria nem PL: não usar como interface de segurança até o fabricante confirmar.
Não faça
Armadilhas de projeto
Prensa excêntrica de engate por chaveta ou de ciclo completo: a cortina não é alternativa (Anexo VIII, item 2.2), e a fabricação e a venda de prensa com engate por chaveta são proibidas (item 9.2).
Prensa em que não se garante a parada segura do martelo: a NR proíbe a cortina na zona de prensagem (item 2.8.2). Meça antes de especificar.
Excêntrica com freio-embreagem: a cortina não dispensa o monitoramento de posição e de escorregamento do martelo (item 2.8) nem a válvula de segurança categoria 4 (itens 2.4 e 2.5).
Forjamento a frio pede proteção móvel intertravada frontal (item 2.1.4): a cortina detecta presença, não segura fragmento.
Atuador de rearme instalado onde o operador não vê toda a zona de perigo (item 12.5.13.1).
Tempo da interface: o CSRM tem tempo de resposta de até 10 ms nos dois manuais do fabricante (2018-10 e 2026-04), que entra na conta somado ao da cortina; o do CPSII (< 18 ms) só aparece no folheto, sem dizer se inclui a cortina. Sem medir a cadeia inteira, a conta fica incompleta.
O que a engenharia pergunta antes de indicar
A prensa é hidráulica, excêntrica com freio-embreagem ou de engate por chaveta?
Qual o tempo de parada medido do martelo, com osciloscópio, em 10 ensaios, com média e desvio?
A apreciação de riscos pede proteção de dedo (14 mm) ou de mão?
Há espaço para a distância S calculada sem criar zona morta entre a cortina e a mesa?
Quem assina o sistema de segurança e o projeto ou diagrama do item 12.5.17?
Ainda a confirmar
O certificado da KS06 deve dizer se a declaração Tipo 4, PL e inclui o controlador escolhido (CPSII, CQ2, CQ3, CPSIII ou CSRM tipo C).
Tempo de resposta do CPSII (< 18 ms só no folheto KS06 e no catálogo geral, sem dizer se inclui a cortina); o do CSRM (até 10 ms) está nos manuais do fabricante.
O Anexo VIII cita a IEC 61496-1:2006; a edição vigente é de 2020. Confirme com a LRI e com a engenharia da planta qual edição é adotada no projeto.
Guias de projeto para prensas mecânicas e hidráulicas
Base: itens da NR-12 lidos no texto consolidado (fonte primária); tempo de parada do exemplo resolvido do Manual de Aplicação; dados de produto declarados pelo fabricante; escolha de família e arranjo é orientação de engenharia da LRI; a conta é didática.
Fontes
NR-12, Ministério do Trabalho e Emprego, texto consolidado de 2025: Anexo VIII, itens 2.1, 2.1.3, 2.1.4, 2.2, 2.4, 2.5, 2.8, 2.8.2 e 9.2; Anexo I, item A; itens 12.4.3, 12.5.2, 12.5.13.1 e 12.5.17
Manual de Aplicação da NR-12, MTP, 2022 (material de apoio, sem força normativa): exemplos 6.1.5 e 6.2.1
ABNT NBR ISO 13857:2021, distâncias de segurança para membros superiores e inferiores
SDKELI (fabricante): páginas das séries CT6, CT4, SMT1, KS06, KS06G, CSRM, CQ2, CPSII e SPC (acesso em 2026-11-14)
SDKELI (fabricante): notícia sobre o certificado EN ISO 13849 PL e da CT4, 2019 (acesso em 2026-11-14)
Aviso normativo. Resumo de engenharia feito sobre o texto consolidado da NR-12 publicado em 2025 (redação da Portaria SEPRT nº 916/2019, com alterações até a Portaria MTE nº 344/2024). Não substitui o texto publicado no Diário Oficial da União nem a apreciação de riscos da sua máquina. A conformidade é do projeto e de quem responde tecnicamente por ele (NR-12, item 12.5.2, alínea b): o dispositivo de segurança é uma parte do sistema, e nenhum produto, sozinho, torna uma máquina conforme.
Arranjo de referência
Como montar a cadeia
Arranjo de referência, ilustrativo. Não é caso de cliente.
Prensa hidráulica com cortina em L e bimanual
Prensa hidráulica com acesso frontal, alimentação manual e espaço entre o plano vertical da cortina e a mesa. Mesmo arranjo do exemplo resolvido do Manual de Aplicação da NR-12.
CT6Cortina vertical de 14 mm no acesso frontal, na distância S calculada com o tempo medido.
CT6Cortina horizontal de 30 mm cobrindo o espaço entre a vertical e a mesa, para não haver zona morta.
CSRMTipo D para o bimanual (assimetria acima de 0,5 s rejeitada, segundo o fabricante).
SPCInterface de segurança das duas cortinas, do bimanual, da emergência e do EDM da válvula.
Ligação. OSSD das duas cortinas às entradas de segurança do SPC; bimanual pelo CSRM tipo D ou direto no SPC; saídas de segurança do SPC à válvula de segurança categoria 4; contatos de monitoramento da válvula de volta ao SPC.
O que validar
Tempo de parada medido com osciloscópio, 10 ensaios, maior valor usado na conta.
Ausência de zona morta (Anexo I, item A 1.2).
Laterais e traseira fechadas (ABNT NBR ISO 13857:2021).
Categoria 4 do sistema com cortina (Anexo VIII, item 2.1.3).
A LRI oferece no Brasil a linha SDKELI. Engenharia de aplicação para o seu projeto, NF-e e faturamento para CNPJ. A especificação final e a validação do sistema são do responsável técnico do projeto.