Corte e vinco e máquinas gráficas: cortina no ponto de operação manual
Ponto de operação com alimentação manual: cortina de 14 mm, bimanual quando a apreciação pede.
O problema
Na máquina de corte e vinco plana com alimentação manual, a mão entra na zona de fechamento a cada ciclo para colocar e retirar a folha, como numa prensa. Nas impressoras e dobradeiras de papel, o risco dominante é o arraste entre cilindros. A NR-12 não tem anexo para máquinas gráficas: valem o corpo da norma, a apreciação de riscos e as normas técnicas aplicáveis (item 12.1.9.1.1).
Por que a solução comum falha
A cortina vai para a zona de cilindros, onde o arraste acontece antes de qualquer parada: ali o que funciona é a proteção fixa. No ponto de operação manual, o erro é o da prensa: tempo de parada não medido e zona morta entre cortina e mesa.
O que resolve
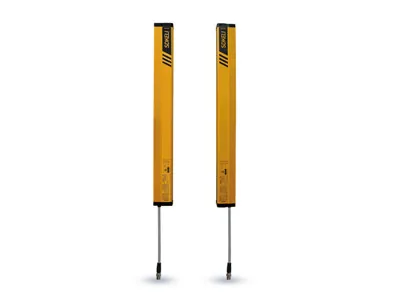
No ponto de operação da corte e vinco com alimentação manual, cortina vertical Tipo 4 de 14 mm (CT6, CT4 ou SMT1) com CSRM tipo B ou SPC, e bimanual com CSRM tipo D quando a apreciação o pedir. Laterais e traseira com proteção fixa. Nos cilindros de impressão, proteção fixa ou móvel intertravada, com CSRM tipo A.
A conta, passo a passo
Fórmula (NR-12, Anexo I, item A): S = K × T + C. Dados: CT6 de 14 mm e 472 mm (linha 0472P14, 27 ms); parada da platina, 0,150 s (valor hipotético, a medir). Passo 1: T = 0,027 + 0,150 = 0,177 s. Passo 2: S = 2000 × 0,177 + 0 = 354 mm, abaixo de 500 mm, vale. Resultado: S de pelo menos 354 mm. Se a altura escolhida for maior que a necessária, o tempo cresce: a CT6 de 14 mm e 912 mm responde em 49 ms, o que levaria S a 398 mm com a mesma parada. Exemplo didático: o projeto exige o tempo total do sistema de comando, medido na máquina, e a validação do responsável técnico.


O que não serve aqui
- Qualquer cortina na zona de cilindros: O arraste entre cilindros acontece mais depressa que qualquer parada: proteção fixa.
- LCSII: Cortina de automação: conta folha, não protege pessoa.
Armadilhas de projeto
- Cortina na zona de cilindros.
- Altura de cortina maior que a abertura, que só acrescenta tempo de resposta.
- Zona morta entre a cortina e a mesa (Anexo I, item A 1.2).
- Bimanual fora da distância mínima (itens 12.4.3 a 12.4.7).
O que a engenharia pergunta antes de indicar
- A alimentação é manual ou automática?
- Qual o tempo de parada medido da platina?
- Qual a altura real da abertura de alimentação?
- A apreciação pede bimanual além da cortina?
Ainda a confirmar
- Normas tipo C de máquinas gráficas e de corte e vinco: o site não as resume; consulte a norma vigente da máquina.
Guias de projeto para corte e vinco e máquinas gráficas
Base: itens da NR-12 lidos no texto consolidado (fonte primária); dados de produto declarados pelo fabricante; aplicação em corte e vinco é orientação de engenharia, sem norma tipo C consultada; tempo de parada hipotético; conta didática.
Fontes
- NR-12, Ministério do Trabalho e Emprego, texto consolidado de 2025: itens 12.1.9.1.1 e 12.4.3 a 12.4.7; Anexo I, item A
- SDKELI (fabricante): páginas da CT6, CT4, SMT1 e CSRM (acesso em 2026-11-14)
Outras máquinas
Mande os dados da sua máquina para a engenharia.
A LRI oferece no Brasil a linha SDKELI. Engenharia de aplicação para o seu projeto, NF-e e faturamento para CNPJ. A especificação final e a validação do sistema são do responsável técnico do projeto.