Proteção de dobradeira hidráulica: laser multizona ou cortina de luz, pelos requisitos do Anexo VIII da NR-12.
Para a zona de dobra da dobradeira hidráulica, a NR-12 aceita dois sistemas: cortina de luz Tipo 4 com autoteste, monitorada e instalada conforme a EN 12622, ou AOPD multizona Tipo 4, o dispositivo a laser que se move com o martelo e vigia a ponta do punção (Anexo VIII, 4.1.2.1). O AOPD multizona tem requisitos próprios: 14 mm de capacidade de detecção sob a linha de centro da ferramenta, zona que avança 15 mm à frente do plano de dobra, blanking e muting só a 10 mm/s ou menos, comando bimanual ou pedal de três posições e teste no início de cada turno e a cada troca de ferramenta. Este guia compara as duas opções com números, usando o BLPS e as cortinas SDKELI, e lista o que o dispositivo não resolve sozinho.
Os requisitos da NR-12 para a dobradeira hidráulica
O risco típico é o esmagamento dos dedos entre a ponta do punção e a chapa. O Anexo VIII trata da dobradeira no item 4. A dobradeira hidráulica segue o 4.1.2.1; a dobradeira com freio-embreagem segue os critérios de prensa excêntrica (4.2); a híbrida segue os da hidráulica (4.3). A dobradeira mecânica de freio de cinta não pode ser fabricada nem vendida (9.2).
Além da zona de dobra, a máquina precisa impedir ou detectar o acesso pelas laterais e pela traseira (4.1.1). O encosto traseiro mecanizado tem requisitos de zona de 50 mm e de limite de velocidade ou força (4.1.2.2).
| Requisito | Item | O que significa no projeto |
|---|---|---|
| Sistema frontal: cortina Tipo 4 conforme EN 12622, ou AOPD multizona Tipo 4 conforme IEC 61496 e EN 12622 | Anexo VIII 4.1.2.1 "a" e "b" | Escolha entre cortina e laser multizona |
| Capacidade de detecção de 14 mm no plano vertical sob a linha de centro da ferramenta superior, no máximo 2,5 mm atrás | Anexo VIII 4.1.2.1.1 | Ajuste da posição do feixe em relação à ponta do punção |
| Zona que se estende 15 mm à frente do plano de dobra | Anexo VIII 4.1.2.1.1 | Alinhamento do feixe dianteiro |
| Blanking só com velocidade de fechamento de 10 mm/s ou menos | Anexo VIII 4.1.2.1.1.3 | Lógica de velocidade lenta no controlador |
| Muting total só com punção a 10 mm ou menos da chapa e velocidade de 10 mm/s ou menos | Anexo VIII 4.1.2.1.1.4 | Ponto de mudança de velocidade bem ajustado |
| Instalação junto à ferramenta superior, movendo-se com o martelo; sem interferência luminosa externa no receptor; só ferramentas indicadas pelo fabricante do dispositivo | Anexo VIII 4.1.2.1.1 e 4.1.2.1.1.5 "b" e "c" | Suporte rígido; lista de ferramentas compatíveis |
| Comando bimanual ou pedal de três posições junto com o AOPD multizona | Anexo VIII 4.1.2.1.1.5 "d" | O laser não dispensa o comando |
| Pedal de três posições com ponto de pressão e força de até 350 N na terceira posição | Anexo I, parte B, 2.2 | Especificação do pedal |
| Indicadores visuais dos modos de blanking e muting | Anexo VIII 4.1.2.1.1.9 | Sinalização visível ao operador |
| Dobra de caixa e peça maior que a mesa: modo especial com validação e desativação automática | Anexo VIII 4.1.2.1.1.8 e 4.1.2.1.1.11 | Modos do controlador |
| Chapa ondulada ou com película: muting com validação do operador | Anexo VIII 4.1.2.1.1.10 | Procedimento e lógica |
| Teste de escorregamento a cada 30 h de uso contínuo, no máximo, e a cada energização, por sistema categoria 2 no mínimo | Anexo VIII 4.1.2.4 | Função do comando da máquina |
| Velocidade lenta de 10 mm/s ou menos garantida por sistema categoria 3 no mínimo | Anexo VIII 4.1.2.5 | Válvulas e monitoramento de velocidade |
| Teste do AOPD multizona pelo operador no início de cada turno e a cada troca de ferramenta | Anexo I, parte B, 1.1 | Procedimento do operador; registrar é boa prática |
O BLPS: o que o fabricante declara
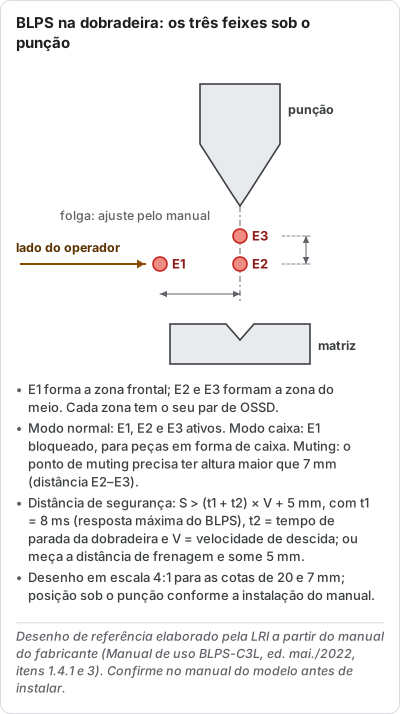
O BLPS é o dispositivo de proteção a laser da SDKELI para dobradeira. Pelo fabricante: Tipo 4 pela IEC 61496 e PL e pela ISO 13849, com avaliação da TÜV para a técnica de detecção dinâmica; laser Classe 1 de 635 nm; três feixes dispostos em L junto à ponta da ferramenta superior, que acompanham o martelo; detecção de objetos de 4 mm; duas saídas OSSD PNP por feixe, seis no total; tempo de resposta de até 20 ms para o conjunto com controlador; alimentação de 24 Vcc ± 20 %.
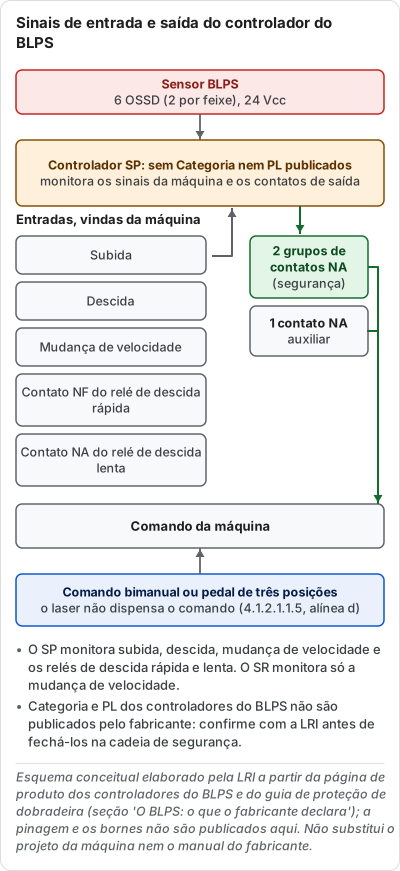
Há dois sensores (C e D; o D com melhor imunidade eletromagnética, mais resistência a vibração e auxiliar magnético de alinhamento) e quatro controladores. O SR monitora o sinal de mudança de velocidade. O SP monitora também subida, descida, o contato NF do relé de descida rápida e o NA da descida lenta. O ST divide a dobra em processos, com mascaramento por processo, e tem lâmpada de alarme com buzina; o ST-HMI é a versão com tela. Os modos de operação incluem normal, caixa e supressão.
Um trecho do manual do BLPS-C3L, em chinês (2022-05), registra que o BLPS protege durante a descida rápida. Na fase lenta, a segurança se apoia na velocidade limitada a 10 mm/s e no muting nas condições do Anexo VIII. O PFHd do BLPS e o PL dos controladores não estão publicados.
| Item | Sensor C | Sensor D | Controladores |
|---|---|---|---|
| Alcance | 0 a 20 m | A: 0 a 10 m; B: 0 a 20 m | não se aplica |
| Saídas | 6 OSSD PNP, 200 mA cada | 6 OSSD PNP, 200 mA cada | SR, SP, ST, ST-HMI: contatos de relé de 5 A em 250 Vca ou 24 Vcc |
| Alimentação | 24 Vcc ± 20 % | 24 Vcc ± 20 % | SR e SP: 100 a 230 Vca ou 24 Vcc; ST e ST-HMI: só 24 Vcc |
| Tempo de resposta | até 20 ms com o controlador | até 20 ms com o controlador | ST e ST-HMI: até 20 ms |
| Proteção do invólucro | IP65 | IP65 | IP54 |
| Luz ambiente | solar até 10 000 lux | solar até 10 000 lux | não se aplica |
| Suporte | sob medida, base de 700 mm, passos de 60 mm | sob medida, base de 700 mm, passos de 60 mm | não se aplica |
Cortina comum ou laser multizona: a diferença prática
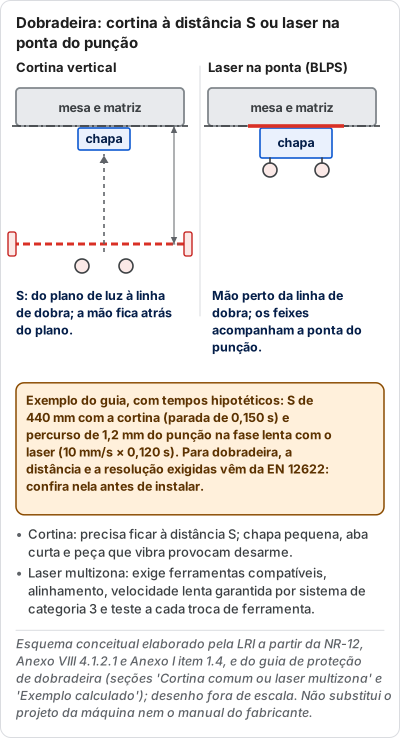
A cortina vertical comum é uma barreira fixa na frente da máquina. Ela precisa ficar à distância de segurança calculada, e tudo o que o operador segura passa pelo plano de luz: chapas pequenas, abas curtas e peças que vibram durante a dobra provocam desarme. O próprio fabricante, em material comercial, contrapõe as duas soluções nesses termos: a cortina geral exige maior distância e lida mal com chapa que vibra e com dobra de aba curta ou caixa; o dispositivo dedicado acompanha a ponta do punção.
O laser multizona deixa o operador segurar a chapa perto da linha de dobra, porque vigia só a região junto à ponta do punção e se move com ela. Em troca, exige ferramentas compatíveis, alinhamento cuidadoso, velocidade lenta garantida por sistema categoria 3 e teste a cada troca de ferramenta.
Exemplo calculado: onde fica a cortina e quanto anda o punção
Dobradeira hidráulica com tempo de parada medido de 0,150 s na descida rápida (valor hipotético; meça). Para cortina em dobradeira, o Anexo I, item 1.4, remete à EN 12622: a distância e a resolução exigidas para essa máquina saem dessa norma, e o site não publica os valores dela. A conta abaixo aplica a fórmula geral do Anexo I só para dar ordem de grandeza; antes de instalar, confira o resultado na EN 12622 vigente ou com a engenharia da LRI. Em todas as opções, S é a distância mínima entre o plano de detecção da cortina (o plano de luz) e o ponto perigoso, que na dobradeira é a ferramenta, na linha de dobra.
Opção 1, KS06 com passo de 10 mm (18 mm, C = 80 mm) ligada ao relé CSRM tipo C (CSRMC), a interface com Cat. 4 e PL e declarados. A KS06 não tem OSSD própria: sem o CSRMC o conjunto não demonstra PL e, porque os controladores CPSII, CQ2, CQ3 e CPSIII, também compatíveis, não têm Categoria nem PL publicados pelo fabricante (confirme com a LRI). Tempos: 20 ms da cortina (manual de 2019, valor do conjunto com controlador) mais até 10 ms do CSRM (manuais do CSRM), somados por segurança: T = 0,020 + 0,010 + 0,150 = 0,180 s. S = 2000 × 0,180 + 80 = 440 mm: o plano de luz da cortina tem de ficar a pelo menos 440 mm do ponto perigoso, a linha de dobra. O operador segura a chapa do lado de fora do plano de luz, portanto com as mãos a mais de 440 mm da ferramenta.
Opção 2, CT6□0952P14 (menor que 51 ms) com relé CSRMB (até 10 ms): T = 0,051 + 0,010 + 0,150 = 0,211 s. S = 2000 × 0,211 = 422 mm, com C = 0: plano de luz a pelo menos 422 mm da linha de dobra.
Opção 3, BLPS: não há distância de instalação à frente da máquina, porque o feixe acompanha o punção. A conta relevante é quanto o punção anda depois da detecção. Na fase lenta, a 10 mm/s, com o BLPS (até 20 ms) e 0,100 s de parada da máquina (hipotético), d = 10 × 0,120 = 1,2 mm. A geometria aceitável na descida rápida vem da EN 12622 e do manual do BLPS e deve ser verificada no comissionamento.
A lição dos números: com cortina, as mãos do operador ficam do lado de fora do plano de luz, a mais de 40 cm da linha de dobra; com o laser, a mão pode ficar perto da chapa, e o que passa a importar é a velocidade e o tempo de parada da própria dobradeira.
| Opção | Tempo do dispositivo | T | C | Resultado |
|---|---|---|---|---|
| KS06 passo 10 mm + CSRMC | 0,020 + 0,010 s | 0,180 s | 80 mm | S = 440 mm entre o plano de luz e o ponto perigoso |
| CT6□0952P14 + CSRMB | 0,051 + 0,010 s | 0,211 s | 0 mm | S = 422 mm entre o plano de luz e o ponto perigoso |
| BLPS, fase lenta a 10 mm/s | 0,020 s (conjunto) | 0,120 s | não se aplica | Percurso de 1,2 mm após a detecção |
Instalação e comissionamento do laser multizona
- Fixar o emissor e o receptor rigidamente ao martelo: vibração e desalinhamento causam desarme e a NR pede instalação sem interferência luminosa externa no receptor (4.1.2.1.1.5 "b").
- Conferir que a ferramenta está entre as indicadas pelo fabricante do dispositivo (4.1.2.1.1.5 "c") e registrar a lista no prontuário.
- Ajustar o feixe à ponta do punção e conferir as dimensões do Anexo VIII (14 mm, no máximo 2,5 mm atrás da linha de centro, 15 mm à frente do plano de dobra) com o corpo de prova indicado no manual do dispositivo.
- Ligar os sinais de velocidade e de posição ao controlador (no SP: subida, descida, mudança de velocidade e relés de descida rápida e lenta) e verificar o ponto em que o muting começa.
- Verificar que a velocidade lenta de 10 mm/s ou menos é garantida por sistema categoria 3 no mínimo (4.1.2.5) e que o teste de escorregamento roda a cada energização e a cada 30 h de uso contínuo (4.1.2.4).
- Treinar o operador para o teste no início de cada turno e a cada troca de ferramenta (Anexo I, parte B, 1.1).
O que não fazer
- Instalar BLPS em dobradeira de freio de cinta: ela é proibida (9.2).
- Instalar o laser multizona e retirar o comando bimanual ou o pedal de três posições (4.1.2.1.1.5 "d").
- Usar ferramenta especial fora do envelope indicado pelo fabricante do dispositivo.
- Ajustar o ponto de mudança de velocidade acima de 10 mm da chapa para "ganhar tempo".
- Deixar a velocidade lenta depender de uma válvula sem monitoramento.
- Proteger só a frente: laterais e traseira precisam de proteção (4.1.1), e o encosto traseiro mecanizado tem requisitos próprios (4.1.2.2).
- Pular o teste do início do turno porque "o laser se autotesta".
Quando o BLPS não é a escolha certa
- Dobradeira com freio-embreagem: segue os critérios de prensa excêntrica (4.2), não os da hidráulica.
- Ferramental fora do envelope do dispositivo, dobras muito curtas ou perfis profundos: pode exigir outro sistema; consulte o manual do BLPS.
- Máquina sem válvulas e controle capazes de garantir 10 mm/s com categoria 3: o BLPS sozinho não basta; o retrofit hidráulico vem antes.
- Peças grandes manuseadas por dois operadores longe da linha de dobra, com acesso frequente pela lateral: avalie cortina Tipo 4 conforme EN 12622 e proteções laterais.
Fontes consultadas
- NR-12, texto consolidado do MTE: Anexo VIII, itens 4, 4.1.1, 4.1.2.1 e subitens, 4.1.2.2, 4.1.2.4, 4.1.2.5, 4.2, 4.3 e 9.2; Anexo I, item 1.4 e parte B, itens 1.1 e 2.2
- EN 12622:2009+A1:2013, segurança de máquinas-ferramenta, dobradeiras hidráulicas (citada pela NR, Anexo I, item 1.4; valores não reproduzidos no site)
- SDKELI, páginas de produto BLPS e controladores BLPS SR, SP, ST e ST-HMI (consulta em 2026-11-14)
- SDKELI, manual do BLPS-C3L, edição 2022-05, em chinês (trecho sobre proteção na descida rápida)
- SDKELI, guia comercial de seleção entre cortina e dispositivo dedicado de dobradeira (vitrine em inglês, consulta em 2026-11-14)
- SDKELI, manuais da CT6 (2026-07), da KS06 (2019-01) e do CSRM (2018-10): tempos de resposta usados no exemplo
Séries SDKELI deste guia

BLPS (sensores C e D)
Dispositivo de proteção optoeletrônico para dobradeira, Tipo 4, PL e, laser Classe 1 (635 nm), 3 feixes em L.
Ver a série →
KS06
Cortina de luz de segurança Tipo 4, Cat. 4, PL e, par emissor/receptor sem OSSD própria, que depende de controlador externo. Para demonstrar PL e, o…
Ver a série →
CT6
Cortina de luz de segurança Tipo 4, Cat. 4, PL e, SIL 3, versões G (básica) e M (com EDM), com RS-485 e cascata de 4 conjuntos.
Ver a série →
CSRM
Módulo de relé de segurança Cat. 4 / PL e (ISO 13849-1), contatos com guia forçada, tipos A, B, C e D.
Ver a série →Perguntas frequentes
A NR-12 obriga o laser na dobradeira?
Não. O Anexo VIII 4.1.2.1 aceita cortina Tipo 4 instalada conforme a EN 12622 ou AOPD multizona Tipo 4. O laser multizona costuma ser a opção quando o operador precisa segurar a chapa perto da linha de dobra.
Com o BLPS, ainda preciso de bimanual ou pedal?
Sim. O item 4.1.2.1.1.5 "d" do Anexo VIII exige comando bimanual ou pedal de três posições junto com o AOPD multizona. O pedal precisa ter ponto de pressão e força de até 350 N na terceira posição (Anexo I, parte B, 2.2).
Por que a velocidade de 10 mm/s é tão importante?
Porque é a condição do texto para o blanking (4.1.2.1.1.3) e para o muting total, junto com a distância de 10 mm ou menos entre punção e chapa (4.1.2.1.1.4). Ela precisa ser garantida por sistema de categoria 3 no mínimo (4.1.2.5).
Com que frequência testar o laser da dobradeira?
Pelo operador, no início de cada turno e a cada troca de ferramenta (NR-12, Anexo I, parte B, 1.1). O teste de escorregamento da máquina é outro: a cada energização e a cada 30 h de uso contínuo, no máximo (Anexo VIII 4.1.2.4).
Ficou alguma dúvida de projeto? Pergunte à engenharia.
A LRI oferece no Brasil a linha SDKELI. Engenharia de aplicação para o seu projeto, NF-e e faturamento para CNPJ. A especificação final e a validação do sistema são do responsável técnico do projeto.